
Planificación de inspección para pedidos B2B
Control de calidad de vasos y botellas
El control de calidad de vasos y botellas comprueba un pedido frente a su especificación de producto aprobada y su plan de inspección. BG Drinkware confirma antes de la producción las comprobaciones aplicables de material, componentes, funcionamiento, decoración y embalaje. El plan debe indicar los métodos, las cantidades de muestra, las reglas de aceptación, el responsable de los registros y quién autoriza la liberación, para que los hallazgos lleven a una decisión documentada. Relacionado: muestras, fabricación, acero inoxidable.
El control de calidad de vasos y botellas comprueba que la producción coincide con la muestra aprobada y la especificación acordada. BG Drinkware, fabricante de vasos y botellas en Yongkang, China, prueba en temperatura cada producto al vacío unidad por unidad antes del envío, con el número de rondas que fije el comprador, para detectar cualquier unidad que haya perdido el vacío. La conservación del calor se comprueba en las muestras y por muestreo en el pedido: se llena el recipiente con agua a 95 °C y se mide a las 6 horas, o con el método del comprador. La inspección final sigue ISO 2859-1, nivel general de inspección II, con AQL 2,5 para defectos mayores y 4,0 para menores, y se aceptan inspecciones de terceros como SGS, QIMA o el equipo de calidad del comprador. Las pruebas de adherencia por corte en cuadrícula y de lavavajillas se pueden hacer según los requisitos del comprador, y los cuerpos recubiertos por proveedores se revisan al volver, retirando las unidades defectuosas.
Antes de liberar la producción
El control empieza antes de la producción en serie
En una botella de acero inoxidable 18/8 o un vaso térmico de SUS304, confirme el grado de material indicado, las medidas y la revisión de la especificación antes de producir. El nombre de un material por sí solo no establece la conformidad de contacto con alimentos del producto terminado. Haga coincidir el cuerpo, la tapa, la junta y la decoración con la configuración aprobada y los documentos requeridos.
- Definición del productoconfirme medidas, capacidad, material, componentes y la revisión actual de la especificación.
- Referencias visualesapruebe el color, el acabado, la versión del diseño, la posición del logo y el estado de la muestra. Si cambia la especificación o un componente, decida qué aprobaciones de muestra y qué comprobaciones deben repetirse.
- Criterios funcionalesdefina las comprobaciones aplicables de ajuste, estanqueidad, temperatura, vacío o accesorios y sus límites de aceptación.
- Ruta de inspecciónregistre el plan de muestreo, las clases de defectos, los registros requeridos, las responsabilidades de inspección y el revisor autorizado para liberar.
Puntos de inspección en un pedido personalizado
La ruta exacta cambia con el material, la construcción, el método de decoración y los requisitos del comprador. Estos son los puntos de control que se suelen hablar al planificar el proyecto.
Revisión del material entrante
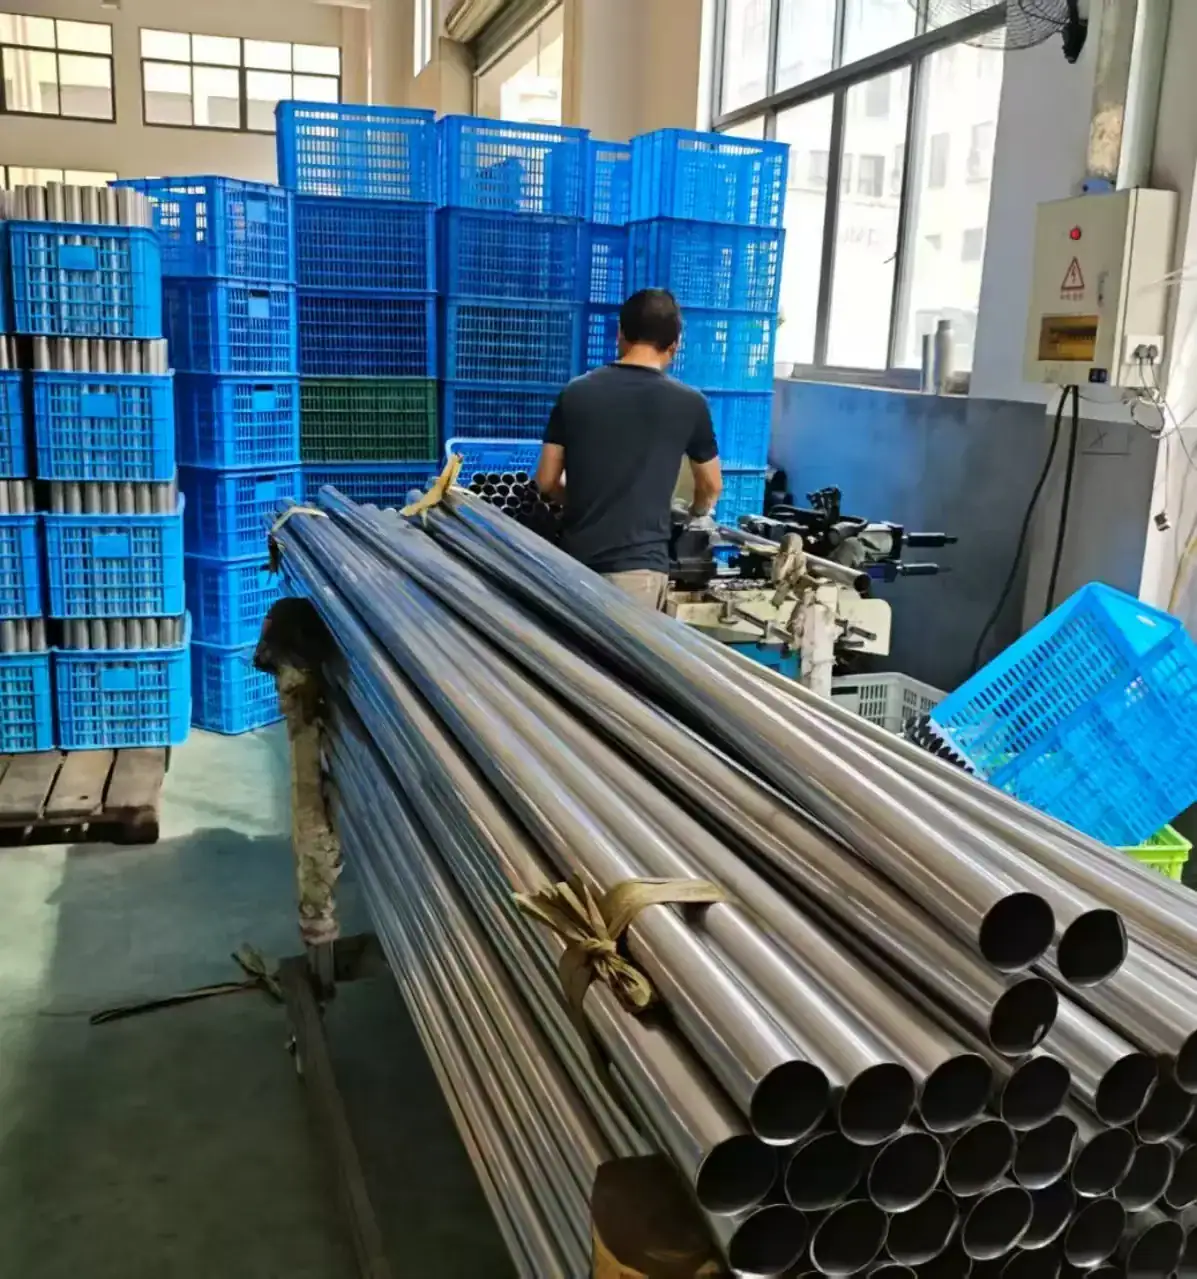
Los componentes y materiales se comprueban frente a los requisitos de compra y de producto relevantes para el pedido.
Confirmación de la primera pieza
Compare la primera producción con la referencia aprobada, registre cualquier diferencia y decida si la producción puede continuar o debe detenerse.
Inspección en proceso
Revise medidas, conformado, montaje y estado de la superficie en las fases elegidas. Vincule los hallazgos al lote y resuelva las desviaciones antes de que la producción afectada avance.
Verificación específica del producto
Las comprobaciones de estanqueidad, ajuste, temperatura, vacío o accesorios se eligen solo cuando se aplican al producto y a los criterios acordados. Cada botella de vacío se prueba en temperatura en una máquina de pruebas, unidad por unidad, antes del envío; el número de rondas sigue el requisito del comprador.
Revisión de la decoración
Compruebe la versión del diseño, la posición, la nitidez, el color y el acabado frente a la referencia aprobada y las tolerancias.
Cotejo final con el pedido
Los productos terminados, las etiquetas, los accesorios, las cantidades y los detalles de embalaje se comprueban antes del punto de liberación acordado.
Vincule las comprobaciones del taller con el pedido
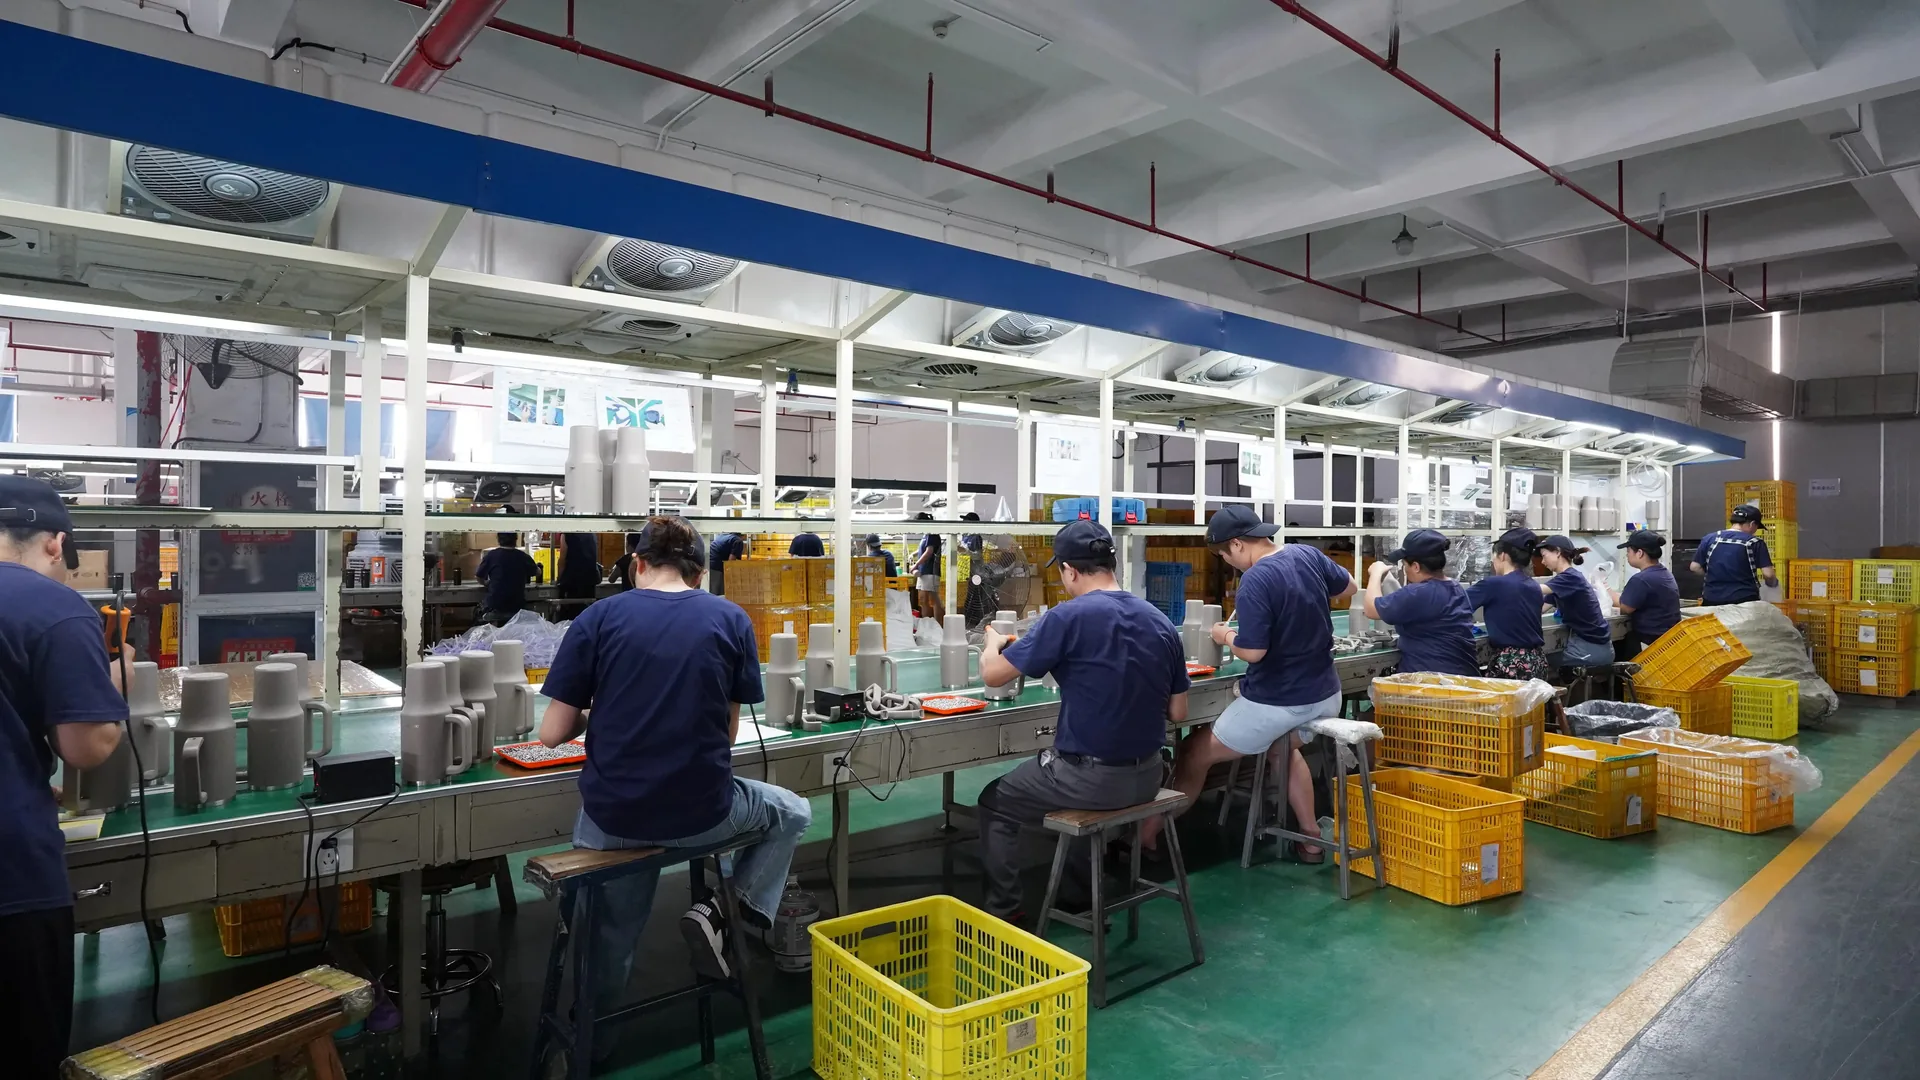
Las fotos de inspección útiles identifican el producto, la fase de producción, el pedido o lote y la comprobación realizada. Una vista general del taller por sí sola no puede demostrar que una unidad cumplió sus criterios de aceptación.
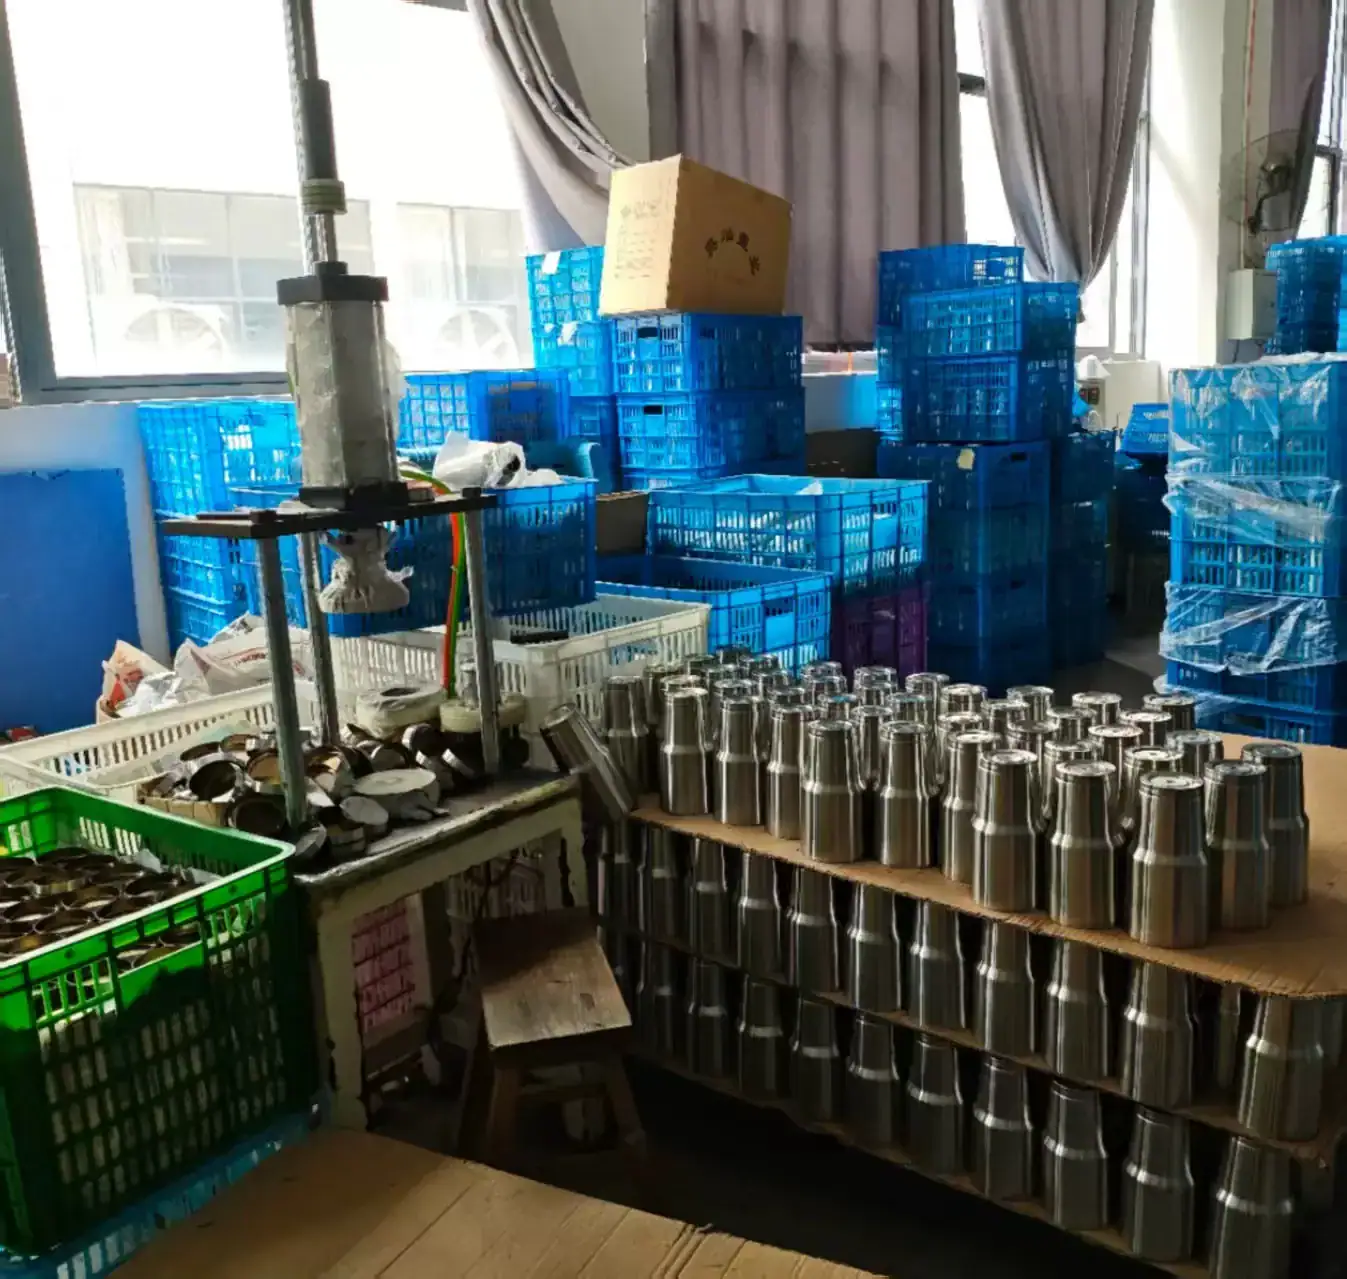
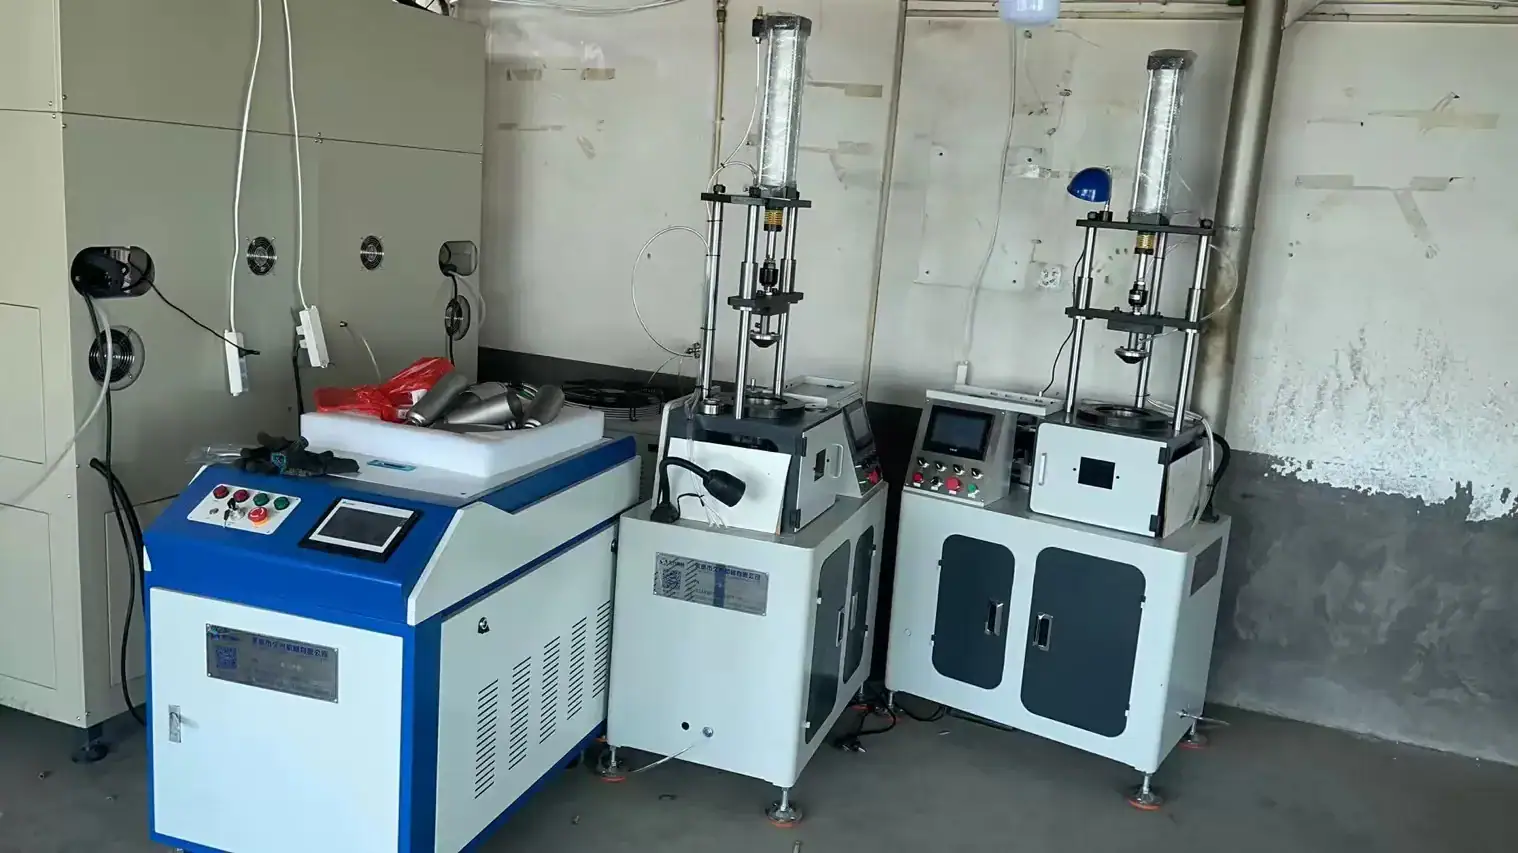
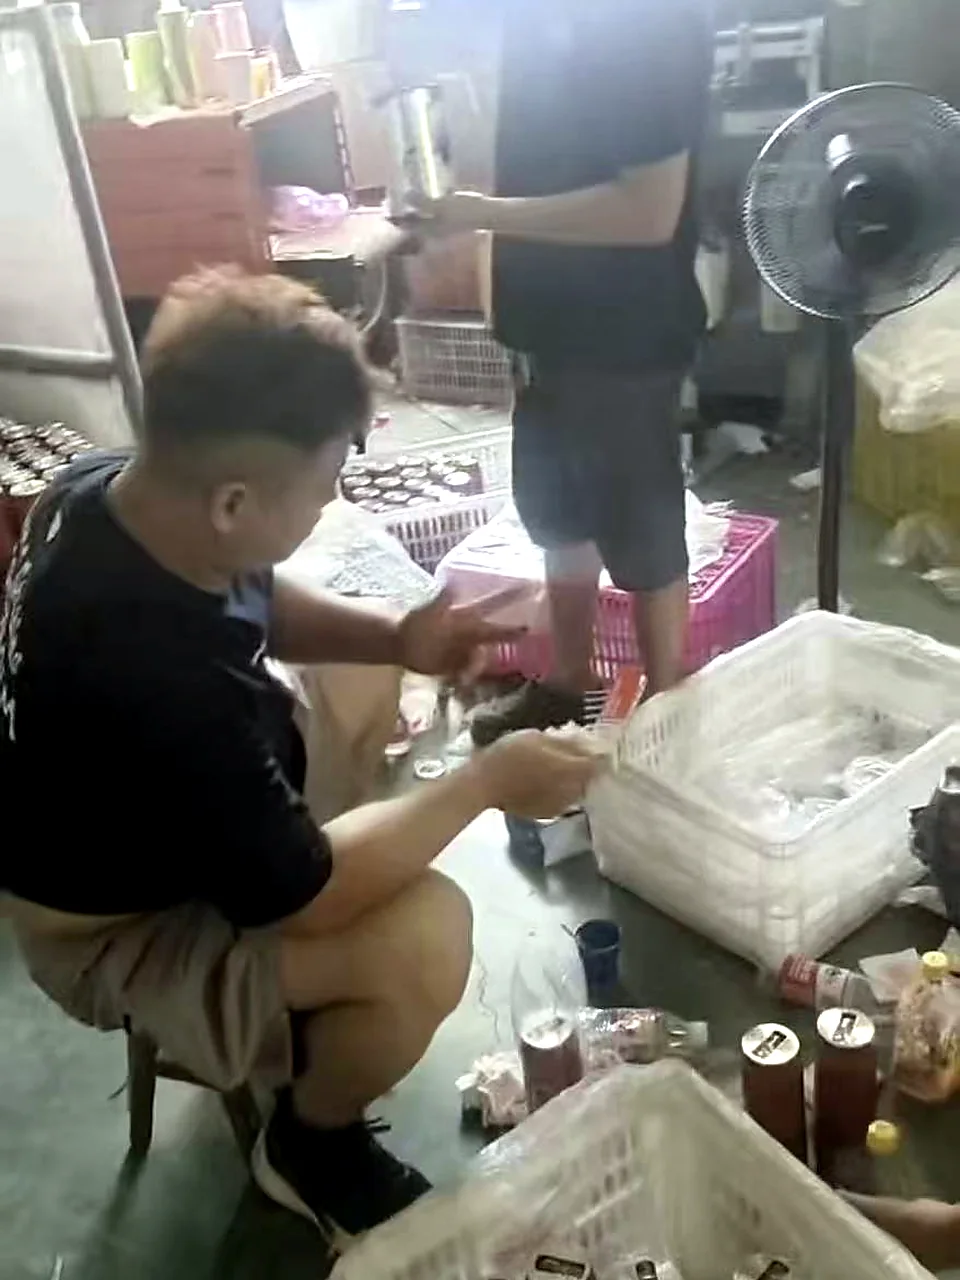
Ejemplo de inspección en proceso
Se aislaron unidades no conformes durante la producción
BG Drinkware informa de que el inspector de calidad Wang revisó 1.000 unidades durante la producción el e identificó 20 como no conformes. La foto muestra el trabajo de separación; no establece de forma independiente las cifras ni los criterios de inspección.
- Fase de inspección
- Control por muestreo durante la producción
- Inspector y fecha
- Wang ·
- Hallazgo
- Hallazgo informado por la fábrica: 20 de 1.000 unidades inspeccionadas eran no conformes, una tasa de hallazgo del 2 % en este control.
- Destino
- Las 20 unidades no conformes se separaron y se retuvieron para reprocesado. Hace falta una nueva inspección antes de que vuelvan al flujo de producción.
Límites del ejemplo: el resultado de 20 de 1.000 se aplica solo a este control de producción. La tasa de hallazgo del 2 % no es un valor AQL ni una tasa de defectos de toda la fábrica. No establece la calidad de todo el lote, la finalización del reprocesado ni la aceptación del envío.
Defina los criterios de inspección
Para cada comprobación aplicable, documente la revisión del producto, el método, la selección y cantidad de la muestra, el momento, las unidades de medida y el límite de aceptación. Separe el resultado de una prueba de la decisión de aceptar o rechazar el lote; ambos deben poder rastrearse hasta el pedido.
En pantallas pequeñas, desplácese horizontalmente para ver todos los campos de inspección.
| Área de control | Revisión habitual | Qué confirmar por escrito |
|---|---|---|
| Material y componentes | Si la especificación describe una botella de acero inoxidable apta para alimentos, verifique el grado de metal indicado, los componentes comprados, el estado visible y la correspondencia de las piezas. | Especificación del material, documentos del proveedor, colores, lista de componentes y documentación aplicable de contacto con alimentos. |
| Medidas y capacidad | En vasos térmicos de acero inoxidable, revise las medidas especificadas, la capacidad, el peso y las superficies de acoplamiento cuando proceda. | Método de medición, tolerancias y plano de referencia aprobado. |
| Tapa, junta y accesorios | En un vaso térmico antiderrame, traduzca «antiderrame» a una prueba definida de ajuste de la tapa y fuga en lugar de fiarse solo de la etiqueta del producto. | Uso previsto, nivel de llenado, líquido y temperatura, orientación, duración y criterios de fuga; vea las condiciones de prueba de estanqueidad para pedidos por volumen. Confirme las cantidades de accesorios y lo que se espera de los recambios. |
| Rendimiento térmico o de vacío | En botellas aisladas al vacío, defina las comprobaciones térmicas o de vacío aplicables; no son intercambiables. | Métodos separados de rendimiento térmico y de comprobación de vacío, preparación, duración, temperaturas, cantidad de muestra y límite de aceptación. |
| Superficie y decoración | En un vaso térmico con pintura en polvo, revise el color, la cobertura y la textura de la superficie. Compruebe la decoración frente al diseño aprobado. | Muestra de referencia, tolerancia de color, versión del diseño y variación de aspecto permitida. |
| Embalaje y liberación del envío | Embalaje unitario, etiquetas, marcas de caja, accesorios, cantidades y estado visible de las cajas. | Especificación de embalaje, datos del código de barras, marcas de envío y revisor autorizado para liberar. |
Defecto crítico
Una clase para condiciones que pueden afectar a la seguridad, la conformidad normativa o el uso seguro previsto. Retenga la mercancía afectada y resuelva el problema antes de liberarla. Una concesión del comprador no debe anular los requisitos de seguridad aplicables.
Defecto mayor
Una clase de ejemplo para problemas que pueden hacer que el producto no sirva para el pedido aprobado. La clasificación depende del riesgo del producto, del uso y de los criterios escritos, no solo del nombre del defecto.
Defecto menor
Una clase de ejemplo para problemas limitados de aspecto o manipulación que normalmente no afectan al uso previsto, pero que igualmente necesitan una tolerancia escrita, una muestra de referencia o una decisión del comprador.
Controles de calidad de un vistazo
| Control | Cómo |
|---|---|
| Vacío | Cada producto al vacío se prueba en temperatura unidad por unidad; las rondas las fija el comprador |
| Conservación del calor | Agua a 95 °C, medida a las 6 horas, en muestras y por muestreo en el pedido; o el método del comprador |
| Inspección final | ISO 2859-1 nivel general II, AQL 2,5 (mayores) / 4,0 (menores) |
| Adherencia del recubrimiento | Prueba de corte en cuadrícula según los requisitos del comprador |
| Lavavajillas | Prueba de lavavajillas según los requisitos del comprador |
| Terceros | Se aceptan SGS, QIMA o el equipo de calidad del comprador antes del envío |
Datos del pedido
- Pedido mínimo
- 500 unidades, negociable; algunos modelos desde 100 unidades por color
- Muestra
- Hasta 7 días para un modelo existente
- Producción del pedido
- 7–12 días después de aprobar la muestra
- Construcción estándar
- Pared interior de acero inoxidable 304 y exterior 201; 316 interior o 304 exterior bajo pedido
- Capacidad
- De 120 ml a 4.000 ml
- Pruebas
- Cada botella de vacío se prueba en temperatura antes del envío
Para el presupuesto, envíe capacidad, cantidad, modelo, color, método de marcaje, embalaje, condiciones de pago y condiciones comerciales. BG Drinkware es un fabricante de vasos y botellas en Yongkang, China.
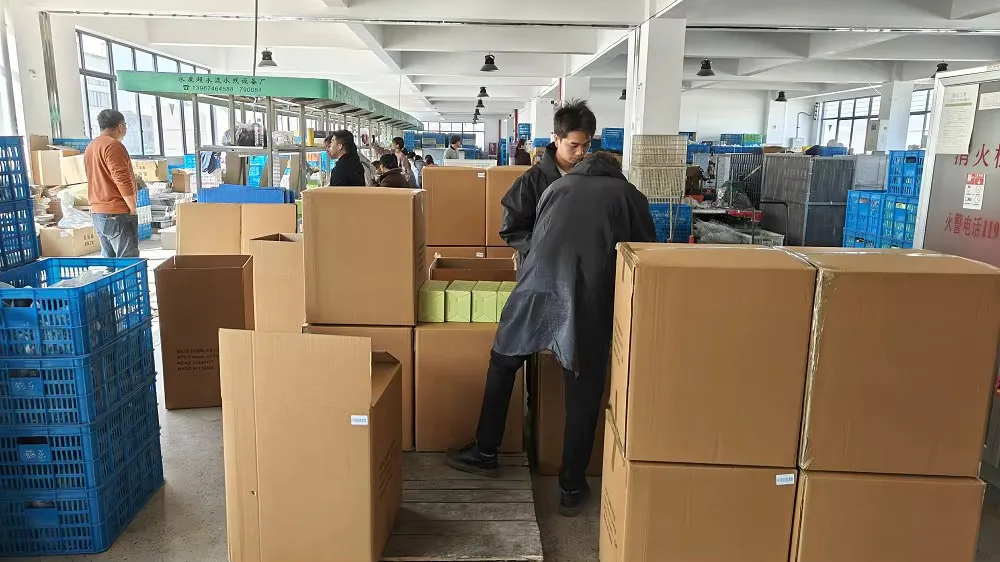
Para saber cómo se aprueban las muestras antes de producir, consulte el proceso de muestras.
Las normas dependen del producto y del destino
Un nivel de calidad aceptable (AQL) se usa con un plan de muestreo para decidir la aceptación de un lote; no garantiza que todas las unidades lo superen. Registre el tamaño del lote, el nivel de inspección, la selección de la muestra, las clases de defectos, los valores AQL, la cantidad de muestra, los números de aceptación y rechazo y la edición de la norma. Si se elige ISO 2859-1, su tercera edición publicada es ISO 2859-1:2026. La conformidad de contacto con alimentos requiere una revisión aparte de la configuración terminada, el uso previsto y los requisitos del mercado de destino.
Revisado por la dirección de control de calidad y el equipo de producción de BG Drinkware. Última revisión: 16 de septiembre de 2026. Confirme la norma aplicable, su edición y el requisito del mercado de destino de cada pedido antes de la producción.
Nuestros informes de ensayo de contacto con alimentos vigentes para el acero inoxidable 304 y el resumen de nuestra auditoría amfori BSCI están en la página de informes de ensayo.
Guías para compradores
- Inspección AQL para vasos y botellas
Nivel II, AQL 2,5 y 4,0 y tamaños de muestra por lote
- Cuánto tiempo mantiene un termo el café caliente
Cómo se prueba la conservación del calor y cómo redactar una indicación
- Comprobaciones de tapa, junta y pajita
Qué especificar para cada pieza de la tapa
- Botellas antiderrame por volumen
Qué especificar y probar antes de indicar «antiderrame»
- Vasos térmicos sin plomo
Dónde puede esconderse el plomo y cómo comprobarlo
- ¿Ha perdido el vacío una botella térmica?
Señales de pérdida de vacío y sus causas
Preguntas de compradores
Preguntas sobre el control de calidad
Confirme el alcance de la inspección en los documentos del pedido.
¿Se inspecciona el 100 % de cada pedido?
No. El plan puede combinar controles de proceso, comprobaciones específicas y un muestreo acordado. Defina antes de la producción cualquier revisión unidad por unidad, los requisitos críticos, los métodos, el tamaño de muestra y los registros. El muestreo sirve para la liberación; no demuestra que todas las unidades estén libres de defectos. Indique si la revisión completa cubre funcionamiento, aspecto, embalaje o solo elementos seleccionados.
¿Qué nivel de AQL usa BG Drinkware?
BG Drinkware no usa un mismo AQL para todos los proyectos. Cuando se aplique un muestreo de aceptación, acuerde el tamaño del lote, el nivel de inspección, las clases de defectos, los valores AQL, la cantidad de muestra, los números de aceptación y rechazo, la edición de la norma y quién autoriza la liberación. Una tasa de hallazgo en un control no es un valor AQL ni sustituye la regla de decisión del plan elegido.
¿Se incluyen pruebas de estanqueidad, térmicas y de vacío?
Las pruebas de estanqueidad, térmicas y de vacío se incluyen solo cuando son aplicables y se han acordado para el producto elegido. Cubren requisitos distintos y no se sustituyen entre sí. Para cada prueba, documente la preparación, el método, la cantidad de muestra, la duración, las temperaturas relevantes y el límite de aceptación. Registre el resultado e identifique la configuración probada, no solo el equipo usado.
¿Nuestra empresa puede designar un inspector externo?
Sí. Acuerde antes de reservar el acceso a la fábrica, el momento, el alcance, la confidencialidad, la responsabilidad, los documentos requeridos y los destinatarios del informe. Deje tiempo antes del envío para comprobaciones de seguimiento. La designación también debe indicar quién revisa el informe, gestiona las no conformidades y autoriza la liberación tras cualquier nueva inspección necesaria.
¿Qué registros de inspección se pueden facilitar?
Los registros disponibles dependen del alcance acordado. Pueden incluir el estado de la muestra, los resultados de inspección, fotos pertinentes, registros de corrección y reinspección y la confirmación del embalaje. Acuerde la referencia de pedido o lote, la revisión del producto, la fecha, la cantidad de muestra, el método, la regla de aceptación y la decisión de liberación. Confirme el formato, los destinatarios y el plazo de revisión del comprador antes de hacer el pedido.
¿Qué debemos aprobar antes de la producción en serie?
Apruebe la revisión actual, las medidas, el material, el color, el diseño, los componentes, el embalaje, las pruebas, los criterios y el estado de la muestra. Nombre las responsabilidades de inspección y al revisor autorizado para liberar, y resuelva los puntos pendientes críticos para la producción. Registre las exclusiones o decisiones pendientes del comprador para que no se confundan con requisitos aprobados.
¿Qué AQL usan?
La inspección final propia de BG Drinkware sigue ISO 2859-1, nivel general de inspección II, con AQL 2,5 para defectos mayores y 4,0 para menores. Para un lote de 3.201 a 10.000 unidades, eso supone una muestra de 200 unidades. Se puede acordar por escrito otro ajuste antes de la producción.
¿Pueden facilitar informes de ensayo?
Las pruebas se hacen según los requisitos del comprador, como adherencia por corte en cuadrícula, ciclos de lavavajillas o ensayos de laboratorio para productos infantiles según la norma de su mercado. Acuerde la prueba, el laboratorio y el coste en la fase de presupuesto; BG Drinkware no se atribuye certificaciones propias.
Defina los criterios antes del pedido
Solicite un plan de inspección para su proyecto
Envíe el producto y su especificación actual, la cantidad, el destino, el uso previsto, el diseño y los requisitos de embalaje. Incluya las comprobaciones que necesita, los registros requeridos, el plazo de revisión y cualquier solicitud de inspección de terceros.